
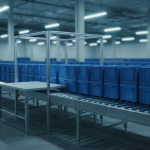

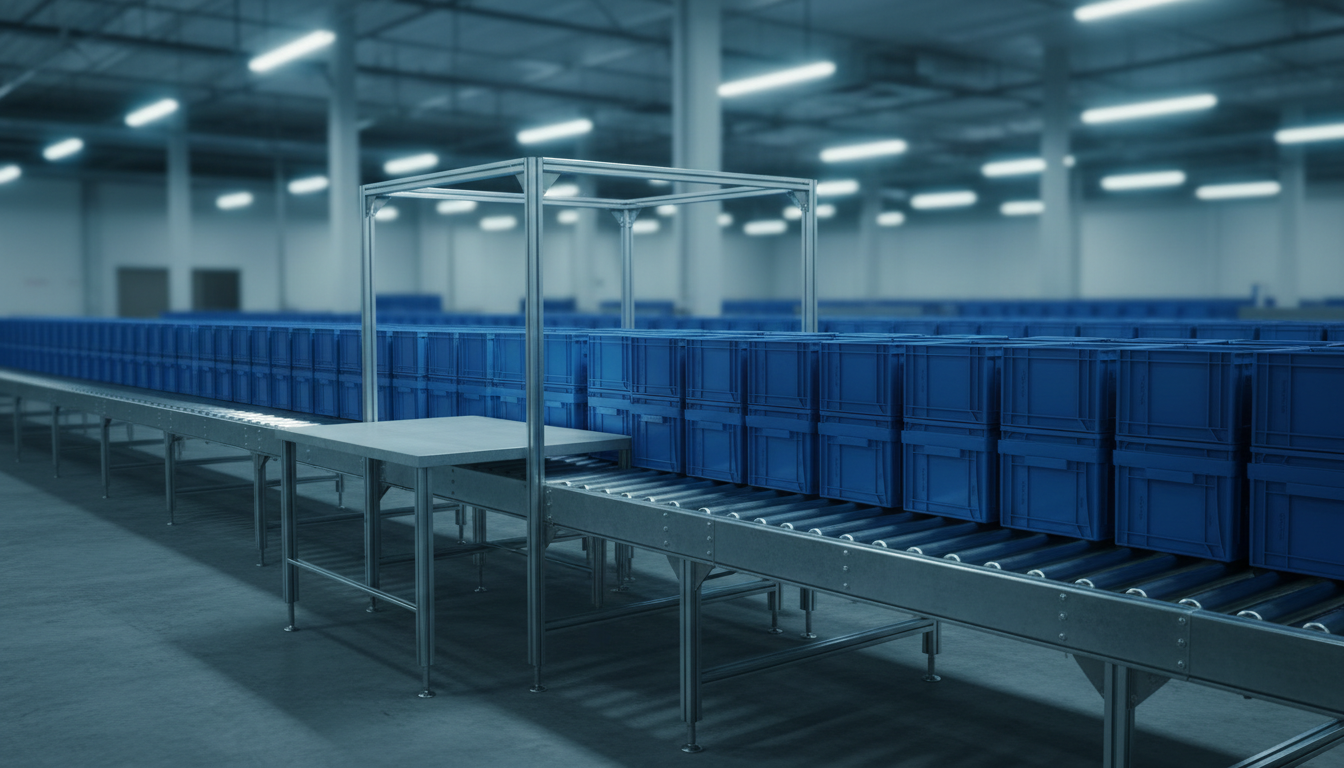
Грамотная автоматизация склада проявляется в отсутствии скоплений грузов на стыках технологических участков. Этот признак легко проверить по хронометражу передачи палеты или лотка из накопителя непосредственно на комплектовочный стол в часы пиковой загрузки. Когда такой переход происходит без искусственных пауз, автоматизированный контур действительно выполняет свою функцию, а не просто перекладывает работу с одного механизма на другой.
Перенос узкого места: механика складского дисбаланса
Основная инженерная трудность при модернизации внутрискладской логистики связана с тем, что увеличение производительности на одном отрезке неизбежно обнажает пропускную способность смежных операций. Если складской модуль оснащается конвейерной веткой или шаттловой системой подачи, скорость доставки единиц хранения к рабочим станциям возрастает в несколько раз. Однако сам процесс комплектации остается привязан к физической скорости проверки, сканирования и ручной укладки товара в коробку.
Рассмотрим условный пример распределительного блока с мелкоштучной продукцией. Допустим, механизированная линия подает из зоны хранения к постам комплектации до двухсот пластиковых лотков в час, тогда как двое операторов на постах физически способны разобрать, отсканировать и уложить не более ста двадцати лотков за тот же период. Через сорок минут непрерывной подачи буферная зона перед столами оказывается полностью заставлена тарой, линия останавливается по сигналу датчиков переполнения, а шаттлы или подъемники в глубине стеллажей переходят в режим ожидания.
Разделение наблюдений и ложных выводов
В подобной ситуации легко сделать ошибочное заключение о том, что внедренное транспортное оборудование работает нестабильно или алгоритмы подачи построены неверно. Наблюдаемый факт прост: техника простаивает, а суммарный объем отгруженных заказов за смену не вырос пропорционально затраченным ресурсам. Однако из этого наблюдения нельзя делать вывод о технической неисправности механизмов или недостаточной мощности приводов.
Причина затора лежит в рассогласовании двух разных контуров: непрерывной циклической транспортировки и дискретной ручной обработки. Оборудование выдает ровно ту скорость, которая заложена в паспорте, но складская система в целом не может ее утилизировать. Добавление новых транспортных кареток или ускорение конвейерной ленты в таких условиях лишь быстрее забивает промежуточный накопитель, не принося выигрыша в скорости отгрузки заказов.
Границы решений и управление буфером
Практическое преодоление этого разрыва требует пересмотра граничных условий работы зоны выдачи, а не механического ускорения приводов. Для синхронизации потоков применяются конкретные организационные и инженерные меры:
- Расчет динамической емкости буфера накопления между зоной хранения и постами комплектации с учетом пиковых всплесков заказов.
- Перевод алгоритмов выдачи на адаптивное регулирование: снижение темпа подачи при заполнении лотками более 70% буферного пространства.
- Балансировка операций на самом посту за счет автоматического предварительного сканирования штрихкодов до момента попадания лотка в руки сотрудника.
Возвращаясь к начальной детали — отсутствию скоплений грузов на стыках зон, — становится очевидно, что этот баланс не возникает сам по себе как следствие закупки быстрого оборудования. Равномерное движение коробок без пауз и заторов отражает точный расчет вместимости буферов и пропускной способности операторов, без которых любая аппаратная модернизация лишь быстрее подводит склад к границе его скрытых тупиков.